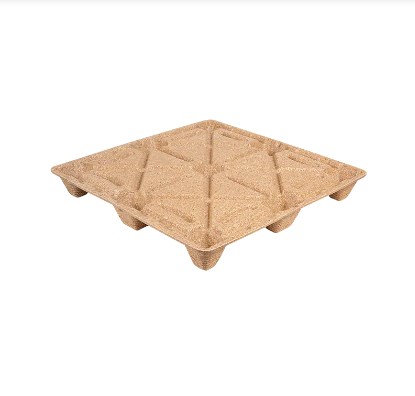
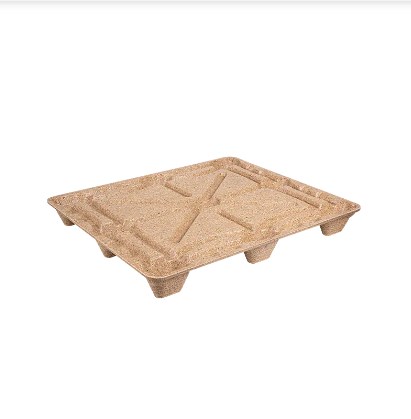
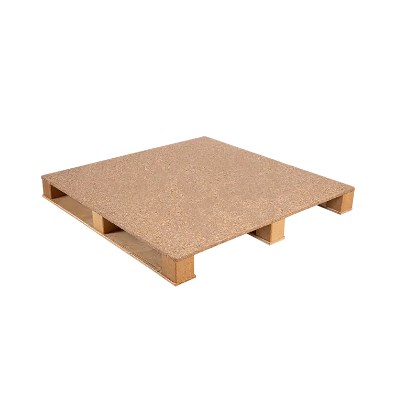
Het verminderen van het palletgewicht kan het materiaalverbruik verlagen, de handling vereenvoudigen en de hoeveelheid verpakkingsmassa die bij elke zending wordt vervoerd, verminderen. Maar voor gegoten houten pallets is lichtgewicht niet simpelweg een kwestie van minder vezels gebruiken. Verwijder materiaal van de verkeerde locatie en het resultaat kan overmatige doorbuiging van het maaidek, zwakke voeten, beschadigde vorkingangsgebieden of verminderde stapelprestaties zijn.
De technische uitdaging is daarom preciezer: fabrikanten moeten onnodige massa elimineren en tegelijkertijd de materiële en structurele ondersteuning behouden die nodig is in gebieden met hoge spanning. Vormgeometrie, dichtheidsverdeling, voorbereiding van houtdeeltjes, dosering van bindmiddel, ladingsgewicht en warmpersparameters dragen allemaal bij aan de uiteindelijke sterkte-gewichtsbalans.
Kernprincipe: Het doel is niet om een zo licht mogelijke pallet te vervaardigen. Het is de bedoeling de lichtste pallet te vervaardigen die consistent voldoet aan de prestatie-eisen van de beoogde logistieke toepassing.
Palletgewicht is een technisch doel, niet alleen een materiaalbesparend doel
Elke kilogram die aan een pallet wordt toegevoegd, heeft gevolgen. Meer gewicht betekent normaal gesproken meer houtvezels en bindmiddel, extra materiaalkosten en meer verpakkingsmassa die door de toeleveringsketen beweegt. Voor zendingen die de limieten voor het laadvermogen van vrachtwagens of containers naderen, kan het tarragewicht van de pallet ook de hoeveelheid verkoopbare vracht verminderen die kan worden vervoerd.
Het andere uiterste creëert een ander probleem. Een pallet die op agressieve wijze lichter is gemaakt, kan er nog steeds acceptabel uitzien, maar vertoont overmatig buigen onder belasting, lokale zwakte rond de voeten of onvoldoende weerstand tegen herhaaldelijk hanteren met een vorkheftruck.
Daarom richt de ontwikkeling van vormpallets zich steeds meer op sterkte-gewicht-efficiëntie in plaats van alleen gewicht. Fabrikanten bepalen de structurele prestaties die nodig zijn voor de toepassing en werken vervolgens achteruit om het materiaalgebruik te optimaliseren.

Te zwaar Hoger materiaalverbruik Hogere transportmassa Mogelijk onnodige dichtheid
OPTIMALISEREN
Te licht Hoger doorbuigingsrisico Zwakke lokale structuren Verminderde duurzaamheid bij het hanteren
Het juiste ontwerp hangt ook af van hoe de pallet wordt ondersteund. Een pallet die volledig op de vloer rust, ondervindt andere spanningen dan een pallet die op magazijnstellingbalken wordt ondersteund of herhaaldelijk door vorkheftrucks wordt gehanteerd. Om deze reden moet de gewichtsvermindering altijd worden beoordeeld aan de hand van gedefinieerde laad- en hanteringsomstandigheden.
Vormgeometrie bepaalt waar materiaal daadwerkelijk nodig is
Eén van de belangrijke kenmerken van de productie van gegoten houten pallets is dat de pallet kan worden gevormd als een geïntegreerde driedimensionale structuur. In plaats van alleen te vertrouwen op uniforme platen en blokken, kunnen ingenieurs ribben, voeten, gebogen overgangen en versterkte vorkinvoerzones rechtstreeks in de mal creëren.
Dit maakt het mogelijk om meer materiaal te plaatsen waar de structurele vraag hoog is en onnodig materiaal te verminderen waar de spanningen lager zijn.
| Palletgebied | Primaire mechanische vraag | Typische strategie voor gewichtsbeheersing |
| Dek midden | Buigende en verdeelde ladingbelasting | Gebruik ribben of contouren om de stijfheid te vergroten zonder de dikte gelijkmatig te vergroten |
| Voeten | Compressie, stapeling en lokale impact | Zorg voor voldoende lokaal materiaal en dichtheid |
| Vorkinvoergebieden | Herhaaldelijk hanteren en impact | Versterk de geometrie rond contactzones |
| Hoeken | Omgaan met impact en lokale stress | Behoud een gecontroleerde dikte en vloeiende overgangen |
| Spanningsarme oppervlakken | Beperkte structurele vraag | Verwijder onnodig volume als uit tests blijkt dat het veilig is |
Ribben kunnen stijfheid toevoegen zonder de dikte van het volledige dek toe te voegen
Het vergroten van de dikte van een volledig palletdek is een eenvoudige manier om materiaal toe te voegen, maar het is zelden de meest efficiënte manier om de stijfheid te vergroten. Goed geplaatste ribben kunnen de sectiediepte van de constructie vergroten en de weerstand tegen buigen verbeteren, terwijl het materiaal langs belangrijke belastingspaden wordt geconcentreerd.
Hetzelfde principe wordt veel gebruikt in gegoten industriële componenten: geometrie doet een deel van het structurele werk, zodat het materiaal niet alles via de massa alleen hoeft te doen.
Voeten en overgangszones kunnen niet zonder onderscheid lichter worden gemaakt
Palletvoeten dragen geconcentreerde lasten en brengen deze lasten over naar het dek. De verbindingsgebieden tussen de voeten, ribben en het hoofddek kunnen daardoor plaatselijk hoge spanningen ervaren.
Als lichtgewichten abrupte dikteveranderingen of onvoldoende materiaal rond deze overgangen veroorzaken, kan de pallet zwakke zones ontwikkelen, zelfs als de gemiddelde dichtheid acceptabel blijft. Afgeronde overgangen, voldoende radiussen en gecontroleerde lokale versterking kunnen helpen de spanning effectiever te verdelen.
Ontwerp les: Het verwijderen van 500 gram uit een dekoppervlak met lage spanning heeft mogelijk zeer weinig effect op de prestaties. Het verwijderen van dezelfde hoeveelheid uit een kritische voet- of ribovergang kan een veel groter structureel gevolg hebben.
Dichtheidscontrole is net zo belangrijk als palletgeometrie
Het palletgewicht hangt nauw samen met het gegoten volume en de materiaaldichtheid. Zelfs als twee pallets uit dezelfde matrijs komen, kunnen veranderingen in het laadgewicht, vocht, deeltjespakking of persgedrag verschillende eindgewichten opleveren.
Een hogere dichtheid verbetert vaak het deeltjescontact en kan de structurele stijfheid vergroten, maar het maximaliseren van de dichtheid is niet automatisch wenselijk. Een te hoge dichtheid verhoogt het grondstoffenverbruik en de palletmassa en kan weinig toegevoegde waarde bieden als de vereiste prestaties al zijn bereikt.
Aan de andere kant van het bereik kan onvoldoende dichtheid resulteren in overmatige porositeit, slechte lokale hechting, hogere doorbuiging en verminderde weerstand tegen schokken.
Principe van gewichtsoptimalisatie Streef naar de laagste stabiele dichtheid die herhaaldelijk voldoet aan de vereiste structurele prestaties van de pallet.
De gemiddelde dichtheid vertelt niet het hele verhaal
Twee pallets kunnen exact hetzelfde eindgewicht hebben, maar verschillend presteren omdat hun materiaal anders verdeeld is.
Overweeg twee pallets met dezelfde massa. Bij de eerste is voldoende materiaal geconcentreerd rond de voeten, ribben en andere dragende structuren. In het tweede geval blijft overtollig materiaal achter in gebieden met weinig spanning, terwijl de voeten relatief te weinig gevuld zijn. De schalen tonen hetzelfde getal, maar hun structurele efficiëntie is anders.
Om deze reden moeten fabrikanten beide controleren totale dichtheid en lokale dichtheidsverdeling . Consistent laden van de mal, deeltjesstroom en persen zijn essentieel om dit evenwicht te bereiken.
De deeltjesgrootte beïnvloedt hoe efficiënt materiaal kan worden gebruikt
Gerecycleerde houtresten die worden gebruikt voor gegoten pallets kunnen deeltjes van verschillende groottes en vormen bevatten. Die verdeling heeft invloed op hoe gemakkelijk het materiaal de mal vult, hoe dicht de deeltjes zich op elkaar stapelen en hoeveel bindmiddel er nodig is om een stabiele structuur te creëren.
Door te grote deeltjes kunnen dunne gedeelten moeilijk te vullen zijn
Grote deeltjes verspreiden zich mogelijk niet gemakkelijk in smalle ribben, hoeken of diep gevormde onderdelen. Een slechte vulling kan holtes of gebieden met een lage dichtheid veroorzaken, waardoor fabrikanten dit compenseren door het totale laadgewicht te verhogen. Dat voegt massa toe zonder noodzakelijkerwijs het echte probleem op te lossen.
Buitensporige boetes kunnen de vraag naar bindmiddelen vergroten
Zeer fijne deeltjes hebben een groot oppervlak in verhouding tot hun massa. Wanneer het aandeel fijne deeltjes aanzienlijk toeneemt, kunnen de vraag naar lijm en het verwerkingsgedrag veranderen. Een formulering die is ontworpen voor de verdeling van één deeltje kan daarom minder efficiënt worden als de grondstof naar veel fijner materiaal verschuift.
| Toestand van de grondstof | Mogelijk productie-effect | Mogelijk gewichtsgevolg |
| Te veel extra grote deeltjes | Slechte vulling in gedetailleerde gebieden | Ter compensatie kunnen extra kosten worden gebruikt |
| Buitensporige boetes | Groter oppervlak en andere vraag naar bindmiddelen | Mogelijke toename van hars of dichtheid |
| Zeer variabele deeltjesmix | Bulkdichtheid tussen batches wijzigen | Het voltooide palletgewicht wordt minder stabiel |
| Gecontroleerde deeltjesverdeling | Meer voorspelbare vulling en verdichting | Stabielere lading en afgewerkt gewicht |
Het doel is dan ook niet om voor iedere vormpallet één universele deeltjesgrootte te identificeren. Fabrikanten stellen een deeltjesgrootteverdeling vast die werkt met de specifieke vormgeometrie, het bindmiddelsysteem, de persomstandigheden en de vereiste palletprestaties.
Optimalisatie van bindmiddelen kan de massa verminderen, maar te weinig leidt tot valse besparingen
Lijm draagt ook bij aan de totale palletmassa en -kosten. Het verlagen van de dosering van het bindmiddel lijkt misschien een makkelijke strategie, maar de relatie tussen het bindmiddelgehalte en de prestaties is niet lineair.
Als de bindmiddelniveaus onder het gevalideerde verwerkingsbereik vallen, kunnen fabrikanten een verminderde interne hechting, een grotere gevoeligheid voor vocht, zwakkere impactprestaties of hogere afvalpercentages zien. Elke kleine materiaalbesparing kan snel verdwijnen als meer pallets de inspectie niet doorstaan of slecht presteren tijdens gebruik.
Een betere distributie kan waardevoller zijn dan meer lijm
Een veel voorkomende procesuitdaging is de ongelijkmatige verdeling van het bindmiddel. Sommige delen van het vezelmengsel kunnen harsrijk worden, terwijl andere onvoldoende lijm krijgen. Het verhogen van de totale dosering van het bindmiddel kan het probleem gedeeltelijk verbergen, maar lost het onderliggende gebrek aan uniformiteit niet op.
Een consistentere vezelvochtigheid, gecontroleerde deeltjesverdeling, stabiele lijmviscositeit en effectief mengen kunnen fabrikanten in staat stellen een betrouwbare hechting te bereiken zonder gebruik te maken van overmatige hars als veiligheidsmarge.
Materiaalefficiëntie komt niet alleen voort uit het reduceren van specificaties. Het verbeteren van de procesconsistentie kan de behoefte aan overtollige vezels en bindmiddelen verminderen die eerder werden toegevoegd om productievariaties te compenseren.
Controle van het laadgewicht voorkomt zowel overgewicht als zwakke pallets
Vóór het heetpersen wordt een afgemeten hoeveelheid voorbereide vezels en bindmiddel in de mal gebracht. Dit wordt gewoonlijk de heffing genoemd. De consistentie van deze lading heeft een directe invloed op het uiteindelijke palletgewicht.
Een overmatige lading kan een pallet met overgewicht veroorzaken, het materiaalverbruik verhogen en bijdragen aan het flitsen rond schimmelscheidingsgebieden. Een onvoldoende lading kan onvolledige vulling, dunne ribben, zwakke voeten of zones met lage dichtheid veroorzaken.
Voorbereiding van grondstoffen → Bindmiddel mengen → Gemeten lading → Heet persen → Gewicht afgewerkte pallet
Doseren op basis van gewicht is vooral nuttig als het om gerecycleerde vezels gaat, omdat de bulkdichtheid tussen materiaalbatches kan veranderen. Een hoppervolume dat gisteren een bepaalde massa bevatte, kan vandaag een andere massa bevatten als de deeltjesgrootte, het vochtgehalte of de verdichting veranderen.
Het voltooide palletgewicht is ook een productiesignaal
Fabrikanten kunnen het afgewerkte gewicht gebruiken als meer dan alleen een productspecificatie. Het kan functioneren als een vroege procescontrole-indicator.
Als pallets uit dezelfde mal geleidelijk zwaarder worden, kan de oorzaak hiervan een toenemend laadgewicht, veranderend vochtgehalte, een verschillende bulkdichtheid van de grondstoffen of een hogere toevoeging van bindmiddel zijn. Als de gewichtsvariatie plotseling toeneemt, kan dit erop wijzen dat de materiaalvoorbereiding stroomopwaarts minder stabiel is geworden.
| Gewichtstrend | Mogelijk gebied om te onderzoeken |
| Het gemiddelde gewicht neemt geleidelijk toe | Laadinstellingen, vocht, dosering van bindmiddel of grondstofdichtheid |
| Het gemiddelde gewicht neemt geleidelijk af | Te weinig vullen, veranderingen in de materiaalstroom of kalibratie van de dosering |
| Gewichtsvariatie neemt toe | Consistentie van de grondstoffen, vochtvariatie of instabiliteit van de dosering |
| Correct gewicht maar zwakkere testresultaten | Dichtheidsverdeling, binding of perscondities in plaats van totale massa |
Heetpersen bepaalt of minder materiaal nog steeds betrouwbaar kan presteren
Lichtgewicht ontwerp is afhankelijk van een stabiel vormproces. Zelfs een goed ontworpen pallet met zorgvuldig voorbereid materiaal kan prestatieverlies lijden als de druk, temperatuur of uithardingstijd buiten het gevalideerde productievenster varieert.
Druk
Controleert consolidatie, deeltjescontact en uiteindelijke structurele dichtheid. Door onvoldoende druk kunnen slecht geconsolideerde regio's ontstaan.
Temperatuur
Beïnvloedt de uitharding van het bindmiddel, het houtvezelgedrag en de vochtbeweging tijdens de vormcyclus.
Verblijfstijd
Biedt tijd voor consolidatie en uitharding van de lijm. Bij onvoldoende tijd kan de interne binding onvolledig zijn.
Vocht
Interageert met warmteoverdracht, vezelplastificering en dampontwikkeling tijdens het persen.
Deze relatie verklaart waarom materiaalreductie gewoonlijk volgt op processtabilisatie en niet daaraan voorafgaat. Als een fabrikant het laadgewicht verlaagt voordat vocht, temperatuur en dosering onder controle zijn, kunnen natuurlijke productievariaties ervoor zorgen dat sommige pallets onder de vereiste prestatiedrempel komen.
Een betrouwbaardere aanpak is het vaststellen van een stabiele basislijn, het gewicht in gecontroleerde stappen verminderen, de resulterende pallet testen en het punt identificeren waarop verdere materiaalreductie de stijfheid, duurzaamheid of handlingprestaties in gevaar begint te brengen.
Hoe fabrikanten verifiëren dat een lichtere pallet nog steeds sterk genoeg is
Een lichter ontwerp mag niet alleen op het uiterlijk of de berekende gewichtsbesparing worden goedgekeurd. De prestaties moeten worden geverifieerd op de voltooide pallet onder beladingsomstandigheden die representatief zijn voor de beoogde toepassing.
ISO 8611-1:2025 biedt testmethoden voor het evalueren van nieuwe platte pallets en groepeert deze methoden rond het testen van nominale belasting, testen van maximale werkbelasting en duurzaamheidsvergelijking. ISO 8611-2:2025 behandelt prestatie-eisen voor het vaststellen van nominale belastingen en het selecteren van tests voor verschillende handlingomgevingen.
De normen versterken ook een belangrijk technisch principe: het testen van laboratoriumbelastingen neemt de waarde van het valideren van een specifiek palletontwerp in de feitelijke werkomgeving niet weg.
Afmetingen Controleer de totale maat, voetgeometrie, vorkopeningen en kritische vormkenmerken.
Afgewerkt gewicht Bevestig dat de productie binnen het gedefinieerde productiebereik blijft.
Buigen en doorbuigen Evalueer hoe de pallet zich gedraagt onder relevante omstandigheden van ondersteuning en lading.
Compressie Controleer de lastoverdracht via dekken, voeten en stapelconstructies.
Dynamische bediening Evalueer herhaalde vorkheftruckinvoer, beweging en praktische hanteringsspanningen.
Duurzaamheid Bepaal of herhaalde handelingen de prestaties van de pallets in de loop van de tijd veranderen.
Elke verandering in gewichtsvermindering heeft een prestatievariabele die opnieuw moet worden gecontroleerd
| Optimalisatie verandering | Wat moet opnieuw worden gevalideerd? |
| Verminder de dikte van het dek | Buigstijfheid en doorbuiging |
| Verminder het totale laadgewicht | Algemene belastingprestaties en vormvulling |
| Wijzig de ribgeometrie | Lokale spanningen en dekstijfheid |
| Dosering bindmiddel verlagen | Interne hechting en vochtprestaties |
| Verlaag de gemiddelde dichtheid | Duurzaamheid bij impact, compressie en handling |
| Verander de deeltjesverdeling | Vulconsistentie, sterkte en productievariatie |
Dit is ook de reden waarom palletbelastingsclassificaties niet zonder context mogen worden geïnterpreteerd. Statische belasting, dynamische handling en ondersteunde of in stellingen geplaatste omstandigheden kunnen zeer verschillende eisen stellen aan dezelfde pallet.
Een lager palletgewicht kan de kosten verlagen die verder gaan dan alleen grondstoffen
Zodra de vereiste sterkte behouden blijft, kan een lager palletgewicht voordelen opleveren die verder gaan dan alleen het besparen van houtvezels.
Er kan meer laadvermogen beschikbaar zijn bij zendingen met een beperkt gewicht
Denk eens aan een voorbeeldzending met 1.000 pallets. Als technische optimalisatie elke pallet met 2 kg reduceert zonder de vereiste prestaties te veranderen, vervoert de zending 2.000 kg minder tarramassa.
Dat levert niet automatisch een vrachtbesparing op. Als de vrachtwagen of container zijn volumelimiet lang vóór de laadlimiet bereikt, kan het voordeel beperkt zijn. Maar bij zendingen met beperkt gewicht kan een lager tarragewicht van de pallet ervoor zorgen dat er meer capaciteit beschikbaar blijft voor commerciële vracht.
Een lagere massa kan het hanteren van lege pallets vereenvoudigen
Gewicht heeft ook invloed op bewegingen voor en nadat de pallet vracht vervoert. Grote logistieke operaties kunnen duizenden lege pallets verwerken tussen productielijnen, magazijnen en verzamelplaatsen. Het verminderen van onnodige massa kan de efficiëntie van de materiaalbehandeling verbeteren als dit wordt herhaald over grote palletvolumes.
Materiaalefficiëntie ondersteunt een product dat efficiënter met hulpbronnen omgaat
Het gebruik van minder vezels en bindmiddel voor dezelfde vereiste logistieke functie kan ook de materiaalefficiëntie verbeteren. Dit voordeel bestaat echter alleen als de lichtere pallet de beoogde prestaties behoudt en de schade of voortijdige vervanging niet vergroot.
Illustratieve gewichtsbesparende berekening
2 kg Gewichtsreductie per pallet
1.000 Pallets verzonden
2.000 kg Er werd minder verpakkingsmassa verplaatst
Dit voorbeeld illustreert alleen het effect van het tarragewicht van een pallet. De daadwerkelijke vrachtbesparingen zijn afhankelijk van de laadvermogenlimieten, het verzendvolume, de palletafmetingen en de transportconfiguratie.
Het doel is niet de lichtste pallet, maar de meest efficiënte pallet
Gewichtsoptimalisatie bij de productie van gegoten houten pallets is uiteindelijk een oefening in structurele efficiëntie. Fabrikanten kunnen geen betrouwbaar lichtgewicht bereiken door eenvoudigweg de vezels te verwijderen of de dosering van het bindmiddel voor het hele product te verlagen.
In plaats daarvan coördineren succesvolle ontwerpen matrijsgeometrie, plaatsing van de ribben, lokale dichtheid, deeltjesverdeling, lijmcontrole, laadgewicht en hotpress-omstandigheden . Materiaal wordt bewaard rond kritieke dragende gebieden en alleen verkleind waar technische analyses en tests aantonen dat dit niet nodig is.
Het resultaat mag niet alleen op het gewicht van de pallet worden beoordeeld. Een echt efficiënte pallet gebruikt de minimale praktische hoeveelheid materiaal en blijft tegelijkertijd de maatvastheid, laadprestaties en verwerkingsduurzaamheid bieden die het logistieke systeem vereist.
Evalueren van het gewicht en de belastingsvereisten van gegoten houten pallets?
Ronsun Import & Export Co., Ltd. levert gegoten houten palletoplossingen voor industriële logistiek, warehousing en internationale verzending. Palletspecificaties kunnen worden beoordeeld op basis van afmetingen, vrachtgewicht, behandelingsmethoden, opslagomstandigheden en toepassingsvereisten.
Veelgestelde vragen
Heeft een lichtere vormhouten pallet automatisch een lagere sterkte?
Nee. De prestaties van pallets zijn afhankelijk van de structurele geometrie, lokale dichtheid, vezelverdeling, prestaties van het bindmiddel en productieomstandigheden. Een lichtere pallet met efficiënte ribben en goed versterkte draagvlakken kan anders presteren dan een zwaarder ontwerp dat minder efficiënt materiaal gebruikt.
Wat bepaalt het gewicht van een gevormde houten pallet?
Belangrijke factoren zijn onder meer de afmetingen en geometrie van de pallet, de dichtheid van het gevormde materiaal, het gewicht van de vezelvulling, het vochtgehalte, de dosering van het bindmiddel en de materiaalverdeling door de mal.
Kunnen fabrikanten simpelweg de hoeveelheid houtvezels verminderen om een pallet lichter te maken?
Het verminderen van vezels zonder herontwerp en testen kan leiden tot onvolledige vulling, gebieden met een lage dichtheid, overmatige doorbuiging of zwakke voeten en ribben. Gewichtsvermindering moet in gecontroleerde stappen worden uitgevoerd, gevolgd door validatie van afmetingen en prestaties.
Hoe helpen ribben het gewicht van gegoten pallets te verminderen?
Ribben vergroten de structurele diepte en stijfheid op geselecteerde gebieden, waardoor fabrikanten belangrijke laadpaden kunnen versterken zonder het hele palletdek gelijkmatig dikker te maken.
Waarom kunnen twee gevormde houten pallets met hetzelfde gewicht een verschillende sterkte hebben?
De totale massa laat niet zien waar het materiaal zich bevindt. Verschillen in lokale dichtheid, ribgeometrie, verdeling van het bindmiddel, deeltjespakking en persomstandigheden kunnen aanzienlijk verschillende structurele prestaties opleveren bij hetzelfde eindgewicht.
Hoe moeten kopers het gewicht en de laadcapaciteit van pallets vergelijken?
Kopers moeten rekening houden met de aangegeven ladingstoestand, de palletondersteuningsmethode, de doorbuiging, de hanteringsomgeving en de duurzaamheid, in plaats van alleen de palletmassa te vergelijken met één hoofdbelastingscijfer. Statische, dynamische en stellingomstandigheden kunnen zeer verschillende eisen aan de pallet stellen.