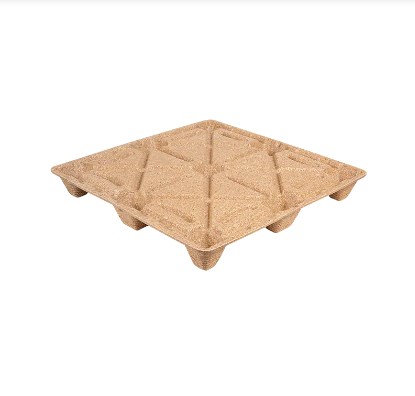
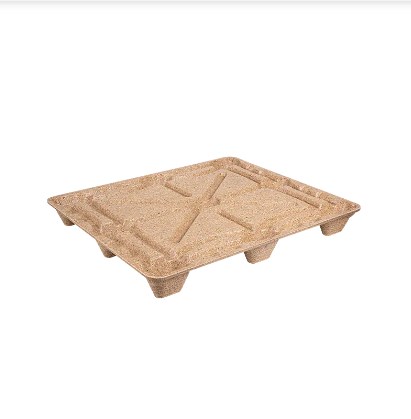
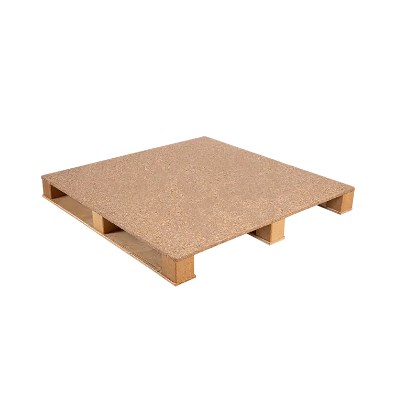
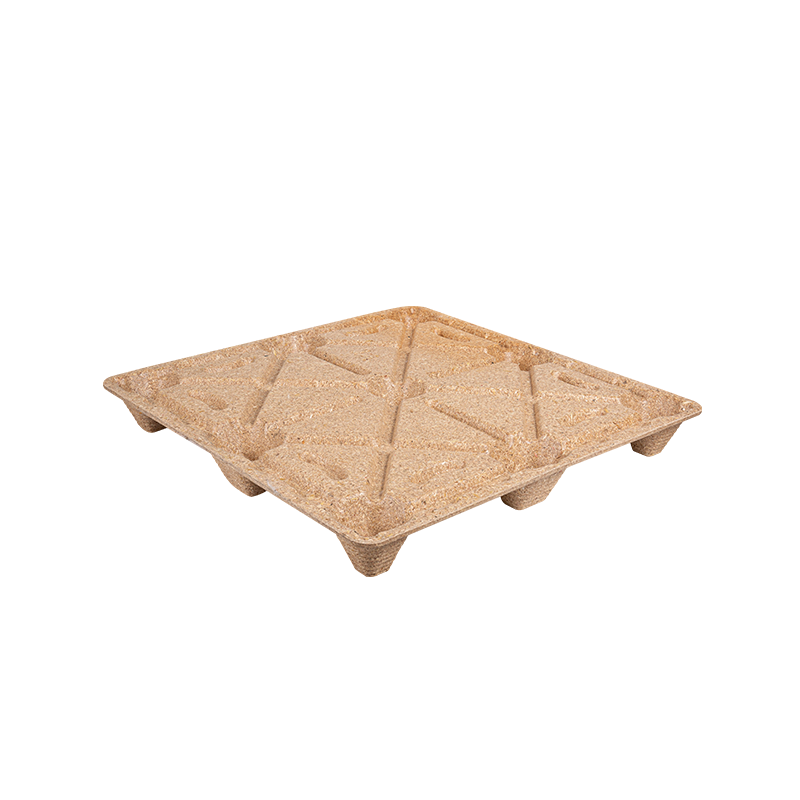
Gegoten houten pallets, ook wel bekend als pershouten pallets, geperste houten pallets of geperste houten pallets , worden geproduceerd door bereide houtdeeltjes of vezels te combineren met een bindmiddel en het mengsel onder druk in een verwarmde mal te vormen.
In tegenstelling tot conventionele genagelde houten pallets kunnen het palletdek, de steunribben, de voeten en de vorkinvoergeometrie als één geïntegreerde structuur worden gevormd. Deze productieaanpak maakt het mogelijk om losse componenten te verminderen, de geometrie van de pallets te controleren, nestbare ontwerpen te creëren en zaagsel, houtkrullen, gerecyclede houtvezels en andere geschikte houtverwerkingsresiduen te gebruiken.
Voor kopers en fabrikanten van pallets is het succesvol vormgeven van gevormde houten pallets echter van veel meer afhankelijk dan alleen het verhogen van de persdruk. Vochtgehalte van de grondstof, deeltjesverdeling, chemie van het bindmiddel, matrijstemperatuur, ladingsgewicht, matrijsgeometrie, uithardingstijd en koeling werken allemaal op elkaar in.
In deze gids worden de belangrijkste technische overwegingen uitgelegd die betrokken zijn bij het ontwerpen en vervaardigen van gegoten houten pallets voor logistieke en exporttoepassingen.
1. Productieproces van gegoten houten pallets en kritische vormgevingsparameters
Een typische gegoten palletlijn volgt een gecontroleerde volgorde:
Voorbereiding van grondstoffen → Breken en zeven → Drogen en vochtconditionering → Lijmmengen → Lading wegen → Vorm vullen → Heet persen → Uitharden → Ontvormen → Koelen → Inspectie
Voorbereiding van grondstoffen
Houtspaanders, zaagsel, spaanders en gerecycled hout moeten normaal gesproken vóór het vormen worden verwerkt tot een redelijk consistente deeltjesverdeling.
Overmatig grote stukken kunnen een uniforme vulling van de holte verhinderen, terwijl een overmatig aandeel fijne deeltjes de vraag naar bindmiddel kan vergroten en de permeabiliteit tijdens heet persen kan verminderen.
Vooral vochtbeheersing is belangrijk. Gepubliceerde processen voor gevormd hout gebruiken gewoonlijk materiaal met een vochtgehalte van minder dan ongeveer 10%, hoewel sommige bindmiddelsystemen en productieroutes op verschillende niveaus werken. De optimale waarde moet daarom door middel van tests worden vastgesteld en niet worden gekopieerd van een andere productielijn.
Typische ontwikkelingsvensters
De volgende waarden moeten worden behandeld als uitgangspunten voor procesontwikkeling, geen universele specificaties .
| Toestand van de grondstof | Beginnend vochtbereik | Schimmel temperatuur | Effectieve vormdruk | Typische ontwikkelingscyclus |
| Fijn zaagsel/houtvezel | 5–10% | 150–200°C | 2–5 MPa | 2–6 minuten |
| Gemengde gerecyclede houtdeeltjes | 6–10% | 160–210°C | 2,5–5 MPa | 3–8 minuten |
| Grovere vlokken/strengen | Bindmiddel-afhankelijk | 150–220°C | 2–5 MPa | 3–10 minuten |
Historische processen van gevormd hout rapporteren vormtemperaturen rond 150–220°C , druk van ongeveer 20–80 kg/cm² en giettijden variërend van seconden tot enkele minuten. Andere gevormde houtstrengsystemen gebruiken grofweg 300–700 psi met perscycli van ca 2–10 minuten , afhankelijk van dikte, dichtheid, vocht en bindmiddelchemie.
Het belangrijke punt is dat houtsoorten alleen mogen de persinstellingen niet bepalen . Deeltjesgrootte, stortdichtheid, bindmiddel, palletdikte, ribdiepte, matrijsontwerp en ladingsverdeling zijn vaak even belangrijk.
Aanbevolen productiemonitoring
Voor een nieuwe regel zijn nuttige QC-controlepunten onder meer:
- Vochtgehalte van de grondstof: elke binnenkomende batch en tijdens de productie minstens elk uur
- Dosering bindmiddel: elke formuleringsbatch
- Laadgewicht: eerste stukken en periodieke controles tijdens elke dienst
- Vormtemperatuur: continu opgenomen
- Persdruk en verblijftijd: geregistreerd voor elke cyclus waarin PLC-datalogging beschikbaar is
- Kritische afmetingen: eerste artikel plus geplande bemonstering tijdens het proces
- Palletgewicht: periodieke SPC-bemonstering om ladingsvariatie te identificeren
- Destructieve belastingtests: volgens het goedgekeurde productievalidatieplan
Bij procesoptimalisatie moet gebruik worden gemaakt van werkelijke afmetingen, dichtheid, vocht en belastingtestresultaten om het aanvaardbare productievenster te definiëren.
2. Vormontwerp en gereedschap voor nestbare gegoten houten pallets
De mal bepaalt veel meer dan het uiterlijk van de pallet. Het controleert materiaalstroom, structurele stijfheid, nestefficiëntie, vorktoegankelijkheid, lokale dichtheid en betrouwbaarheid bij het ontvormen .
Belangrijke ontwerpelementen zijn onder meer:
Diepgangshoeken
Verticale wanden en diepe palletvoeten vereisen voldoende diepgang om netjes uit de mal te komen. Een voorlopig ontwerp kan rond beginnen 1–3 graden , waarbij extra diepgang wordt overwogen voor diepere nestkenmerken of oppervlakken die gevoelig zijn voor vastplakken.
Ribben en versteviging
In plaats van simpelweg de gehele pallet dikker te maken, moet de wapening worden geconcentreerd rond:
- vorkinvoerzones;
- palletvoeten;
- dekovergangen;
- gebieden met een hoog buigmoment;
- lastoverdrachtspaden tussen dek en steunen.
Soepele overgangen en royale interne stralen helpen de spanningsconcentraties te verminderen en de materiaalstroom te verbeteren.
Nesting-geometrie
Voor nestbare pallets moeten ingenieurs het volgende controleren:
vrije ruimte bovendek poot taps nestdiepte scheidingsruimte hoogte gestapelde pallet
Een pallet die te strak in elkaar past, kan na opslag moeilijk te scheiden zijn, terwijl een te grote vrije ruimte het transportvolume verspilt.
Ontluchting en materiaalstroom
Diepe holtes kunnen damp vasthouden of voorkomen dat materiaal de hoeken bereikt. Het ontluchten van de matrijs, de distributie van de voeding en het plaatsen van lokale ladingen moeten daarom worden geëvalueerd voordat de productietools worden afgerond.
Nuttige technische bestanden omvatten gewoonlijk:
- STAP
- IGES
- Parasolid
- DXF voor 2D-profielen en inspectietekeningen
Voordat fabrikanten een volledige productiematrijs vervaardigen, kunnen ze deze gebruiken 3D-geprinte geometriemodellen, machinaal bewerkte prototype-inzetstukken of aluminium ontwikkelingstools om de afmetingen van de pallets, de vorkspeling, de nesting en de pasvorm van het pakket te verifiëren.
Bij een eenvoudige beoordeling van het matrijsontwerp moet worden gevraagd:
- Kan de pallet loskomen zonder ribben of voeten te beschadigen?
- Kan de lading elke diepe holte bereiken?
- Zijn kritische gebieden dik genoeg zonder onnodig materiaal?
- Kunnen versleten plekken worden vervangen met inzetstukken?
- Zijn verwarmingszones in balans?
- Kunnen ventilatieopeningen en schimmeloppervlakken gemakkelijk worden gereinigd?
- Kunnen kritische afmetingen worden gemeten met herhaalbare meters?
3. Houtgrondstoffen, lijmen en Amerikaanse nalevingsoverwegingen
De grondstofkosten zijn een van de aantrekkelijkheden van de productie van gegoten pallets, omdat er gebruik kan worden gemaakt van geschikte processen zaagsel, houtkrullen, teruggewonnen houtdeeltjes en andere schone houtverwerkingsresten .
Gerecycleerde grondstoffen moeten echter onder controle worden gehouden.
Metaalfragmenten, plastic, verf, overmatig schors, aarde of chemisch verontreinigd afval kunnen de vormgeving verstoren en nalevings- of kwaliteitsproblemen veroorzaken.
Bindmiddel selectie
Veel voorkomende bindmiddelfamilies in technische houttoepassingen omvatten fenolsystemen en op isocyanaat gebaseerde bindmiddelen zoals MDI.
| Bindmiddeloverweging | Fenol-type bindmiddel | MDI-type bindmiddel |
| Vochtbestendigheid | Goed | Zeer goed |
| Structurele binding | Goed | Hoog |
| Genezingsomstandigheden | Warmte afhankelijk | Hoogly formulation dependent |
| Formaldehyde bijdrage | Moet worden geëvalueerd | Geen toegevoegd formaldehyde uit het isocyanaat zelf |
| Verwerkingsgevoeligheid | Matig | Vereist zorgvuldige controle op vocht en hantering |
| Kosten | Vaak competitief | Vaak hoger |
De juiste formulering moet een balans bieden tussen mechanische sterkte, vochtbestendigheid, verwerkingstijd, emissie-eisen, recycleerbaarheid en kosten.
TSCA Titel VI en CARB
Een veelgemaakte fout is om te beweren dat elke pallet van vormhout automatisch onder de regelgeving valt TSCA Titel VI .
EPA reguleert specifiek de productcategorieën van composiethout, waaronder: hardhoutmultiplex, vezelplaat met gemiddelde dichtheid en spaanplaat , samen met toepasselijke eindproducten die deze gereguleerde producten bevatten. Daarom moet een fabrikant van gegoten pallets bepalen of zijn specifieke materiaalconstructie binnen de wettelijke definities valt, in plaats van automatisch te beweren dat alle gegoten pallets TSCA Titel VI-certificering vereisen.
Voor Amerikaanse projecten moeten inkoop- en nalevingsteams het volgende beoordelen:
- classificatie van grondstoffen;
- bindmiddelchemie;
- leveranciers-SDS en technische documentatie;
- toepasselijke formaldehyde-eisen;
- documentatie met gerecyclede inhoud;
- FSC- of SFI-inkoopvereisten indien gespecificeerd door de koper.
ISPM 15 en verwerkt hout
ISPM 15 richt zich primair op fytosanitaire risico's ruw houten verpakkingsmateriaal gebruikt in de internationale handel.
De IPPC-norm sluit houten verpakkingen uit die zijn vervaardigd uit hout dat is verwerkt op een manier die het effectief vrij maakt van ongedierterisico's, waarbij multiplex als typisch voorbeeld wordt gegeven.
Dit principe van verwerkt hout kan een belangrijk voordeel zijn voor op de juiste wijze vervaardigde pallets van gegoten of geperst hout. Exporteurs moeten echter de classificatie van de specifieke pallet en de vereisten van het land van bestemming bevestigen, in plaats van alleen te vertrouwen op een marketingverklaring.
4. Trimmen, maattoleranties en testen van palletprestaties
Na het uit de vorm halen en afkoelen moeten de randen van de pallets mogelijk worden bijgesneden, moet de rand worden verwijderd, moet er worden geboord, moeten er identificatiemarkeringen worden aangebracht, moet er worden geschuurd of andere afwerkingsbewerkingen worden uitgevoerd.
Voor herhaalde productie kan CNC-trimmen consistente:
- palletlengte en -breedte;
- vorkopeningen;
- hoekgeometrie;
- lokalisatiefuncties;
- aangepaste uitsparingen.
In plaats van onnodig krappe bewerkingstoleranties op de gehele pallet toe te passen, moet de tekening zich identificeren dimensies die cruciaal zijn voor de functie .
Een ontwikkelingstekening kan bijvoorbeeld bij benadering gericht zijn ±1–2 mm bij geselecteerde gecontroleerde afmetingen en ±2–3 mm bij grotere totale afmetingen , maar werkelijke toleranties moeten worden bevestigd door onderzoeken naar de vormcapaciteit en productiegegevens.
Validatie van palletprestaties
Belangrijke tests kunnen zijn:
- statische compressie;
- dek buigen;
- dynamische handling;
- handling met vorkheftrucks;
- slag- of valweerstand;
- stapelstabiliteit;
- stellingsimulatie waarbij de pallet bedoeld is voor stellinggebruik;
- vochtconditioneringstests.
De huidige ISO8611-1:2025 specificeert methoden voor het evalueren van nieuwe platte pallets, inclusief testen van nominale belasting, testen van maximale werkbelasting en duurzaamheidsvergelijking. ISO8611-2:2025 behandelt prestatie-eisen en testselectie.
Voor Amerikaanse toepassingen is ASTM D1185-98a(2025) biedt statische compressie-, buig- en dynamische testmethoden voor pallets vervaardigd uit materialen zoals massief hout en houtcomposieten. ASTM beveelt ook veldtesten aan om de prestaties in de beoogde distributieomgeving te verifiëren.
Voor klanten die gebruik maken van de gemeenschappelijke 48 × 40 in Amerikaanse palletvoetafdruk moet de compatibiliteit ook worden gecontroleerd met de vorkheftrucks, palletwagens, transportbanden, rekken, rekfoliesystemen en magazijnautomatisering van de klant.
5. Schalen van de productie van gegoten pallets: kosten, doorvoer en probleemoplossing
Een succesvol prototype levert niet automatisch een economische productielijn op.
Bij het opschalen van proefproductie naar meerdere ploegendiensten moeten fabrikanten het volgende bijhouden:
cyclustijd, uptime, beschikbaarheid van matrijzen, omsteltijd, droogcapaciteit, mengcapaciteit van lijm, arbeid, afvalpercentage en koeltijd.
Een eenvoudig eenheidskostenmodel kan worden geschreven als:
Kosten per eenheid = Hout Grondstoffen Bindmiddel Energie Arbeid Onderhoud Schroot Afschrijving matrijzen Afschrijving apparatuur
Voor schimmelinvesteringen:
Matrijskosten per pallet = totale matrijsinvestering ÷ verwachte levenslange productie
Een productiemodel moet daarom het volgende omvatten:
| Kosten / Production Variable | Invoer |
| Druk op cyclustijd | min/cyclus |
| Holtes per mal | stuks |
| Bedrijfsuren | uur/dag |
| OEE | % |
| Werkdagen | dagen/jaar |
| Jaarlijkse productie | pallets/jaar |
| Houtverbruik | kg/pallet |
| Verbruik bindmiddel | kg/pallet |
| Elektriciteit / thermische energie | per pallet |
| Schroottarief | % |
| Vorminvestering | USD |
| Verwachte levensduur van de schimmel | cycli |
Hierdoor kunnen kopers de economische voordelen van één pers vergelijken met meerdere matrijzen, meerdere persen of hogere automatiseringsniveaus.
Veelvoorkomende vormdefecten
| Defect | Mogelijke oorzaak | Eerste controle | Corrigerende actie |
| Onvolledige vulling | Onvoldoende lading of slechte distributie | Gewicht opladen | Breng de plaatsing van de kosten opnieuw in evenwicht |
| Oppervlakte holtes | Vocht of inconsistentie van het bindmiddel | Vocht en menging | Correct drogen en mengen |
| Kromtrekken | Ongelijkmatige verwarming of koeling | Schimmeltemperatuurkaart | Breng verwarming en koeling in evenwicht |
| Zwakke ribben | Slechte materiaalstroom | Vulling van de ribholte | Wijzig de distributie of matrijsgeometrie |
| Delaminatie | Onvolledige genezing | Cyclus en bindmiddel | Pas de uithardingsomstandigheden aan |
| Overtollige flits | Overbelasting of schimmelslijtage | Sluitoppervlakken | Verminder kosten- of servicemal |
Waar mogelijk moeten trendgegevens worden gebruikt. Een geleidelijke toename van het gewicht van de pallet, flits, temperatuurvariatie of dimensionale afwijking kan een procesprobleem aan het licht brengen voordat er grote storingen optreden.
Een op maat gemaakte houten pallet ontwikkelen met Ronsun
Het meest effectieve vormpalletontwerp begint bij de daadwerkelijke logistieke toepassing.
Bij het bespreken van een nieuw palletproject met Ronsun Import & Export Co., Ltd. , nuttige informatie omvat:
- vereiste palletlengte, breedte en hoogte;
- statische en dynamische belastingsvereisten;
- invoer van vorkheftrucks en palletwagens;
- opslagomstandigheden op de vloer, op een stapel of in rekken;
- nestvereisten;
- exportbestemmingen;
- jaarlijks inkoopvolume;
- eisen op het gebied van milieu of gerecyclede inhoud;
- vereiste test- of nalevingsdocumentatie.
Ronsun kan met kopers samenwerken om palletspecificaties, gegoten palletstructuren, materiaalopties, monstervereisten en aangepaste projectbehoeften te evalueren.
Neem voor op maat gemaakte houten pallets of een technische evaluatie contact op Ronsun Import & Export Co., Ltd. door ronsun-ecopallet.com met uw pallettekening, doelbelasting, toepassing en verwacht inkoopvolume.
Veelgestelde vragen
Welke druk, temperatuur en cyclustijd worden doorgaans gebruikt voor gegoten houten pallets?
Gepubliceerde processen van gevormd hout bestrijken een breed bereik, maar bij benadering 150–220°C, 2–5 MPa en enkele minuten per cyclus kan worden gebruikt als een eerste ontwikkelingsreferentie. De definitieve parameters moeten worden gevalideerd voor de specifieke grondstof, het bindmiddel, de dikte en de vorm.
Hoe moet een nestbare mal van gegoten houten pallets worden ontworpen?
De mal moet rekening houden met de trekhoek, taps toelopende voeten, nestruimte, verstevigingsribben, vorkinvoergeometrie, materiaalstroom, ontluchting, uniformiteit van de verwarming en ontvormen.
Welke lijm is het beste voor Amerikaanse gegoten pallettoepassingen?
Er bestaat niet één beste binder. Op MDI gebaseerde systemen kunnen een sterke vochtbestendige verbinding bieden, terwijl fenolsystemen goed ingeburgerd zijn voor duurzaam samengesteld hout. Bij de selectie moet rekening worden gehouden met de prestaties, procesomstandigheden, emissies, kosten en toepasbaarheid van de regelgeving.
Welke normen worden gebruikt om het laadvermogen van gegoten pallets te testen?
Veel voorkomende referenties zijn onder meer ISO8611-1:2025, ISO 8611-2:2025, and ASTM D1185-98a(2025) . De juiste testvolgorde is afhankelijk van de beoogde hanterings- en opslagomgeving.
Hoe wordt de ROI van gegoten pallets berekend?
Maak eerst een schatting van de jaarlijkse productie en bereken vervolgens de grondstoffen, het bindmiddel, de arbeid, de energie, het onderhoud, het schroot, de afschrijving van apparatuur en de afschrijving van de matrijzen per pallet. Vergelijk de resulterende eenheidskosten met de huidige palletaankoop- en logistieke kosten.
Wat zijn de meest voorkomende defecten aan gegoten pallets?
Typische problemen zijn onder meer het onvolledig vullen van de holte, holtes in het oppervlak, overmatige flits, zwakke ribben, delaminatie, plakken en kromtrekken. Het oplossen van problemen moet beginnen met het laadgewicht, het vochtgehalte, de dosering van het bindmiddel, de matrijstemperatuur, de drukgeschiedenis en de koelomstandigheden.